L'emboutissage de la tôle : étapes du processus, matériaux et applications
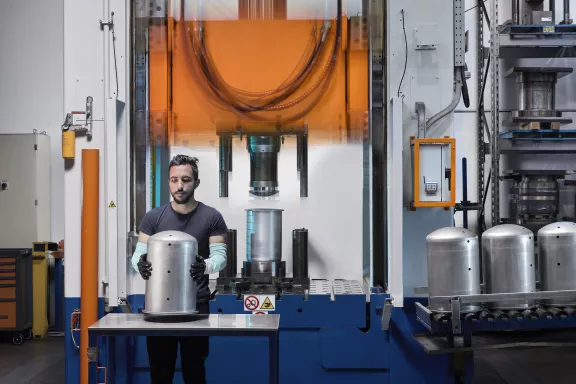
L'emboutissage de la tôle est l'un des procédés de déformation à froid les plus utilisés pour obtenir des composants creux et tridimensionnels à partir d'une feuille métallique plane, ou d'un développé découpé au laser, cisaillé ou poinçonné.
Minifaber applique ce processus aux matériaux ferreux, y compris pré-galvanisés et prélaqués, à l'acier inoxydable, à l'aluminium, au cuivre et aux alliages spéciaux, en adaptant chaque étape de production aux caractéristiques du matériau et à la géométrie exigée par le composant final.
Dans ce guide, nous voyons en détail comment se déroule le processus d'emboutissage, quels sont les matériaux les plus utilisés et dans quels secteurs industriels cette opération est mise en œuvre.
Qu'est-ce que l'emboutissage de la tôle
L'emboutissage de la tôle consiste en la déformation plastique d'un flan métallique plat, poussé à travers l'espace ménagé entre la matrice et le poinçon jusqu'à prendre la forme creuse souhaitée.
À la différence des procédés par enlèvement de matière, le matériau n'est pas retiré mais seulement déformé. On obtient ainsi des composants résistants, sans jonctions et avec une utilisation efficace de la matière première.
Ce processus exige le contrôle simultané de plusieurs variables : la conception du moule, la forme du flan de départ, la pression de la presse, l'action du serre-flan, la lubrification et le comportement mécanique du matériau choisi. La qualité du résultat dépend donc avant tout d'une conception soignée de chaque étape du cycle de production et des outillages.
Les étapes du processus d'emboutissage
Le processus d'emboutissage se déroule en étapes successives, dont chacune influe directement sur la qualité dimensionnelle et structurelle du composant fini.
Préparation du flan
La première étape consiste à découper le flan, c'est-à-dire la portion de tôle plane dont la pièce prend forme. Ses dimensions et sa forme sont calculées d'après le volume de matériau nécessaire pour atteindre la géométrie finale, en tenant compte de l'allongement que le métal subira pendant la déformation.
La taille du flan est déjà une variable de processus. Un flan plus petit laisse la tôle s'écouler plus facilement, mais peut générer des plis et une instabilité du matériau. Un flan plus grand peut résoudre deux problèmes : celui de la mise en tension correcte du matériau, qui confère plus de rigidité à la pièce, et celui des plis. Il faut toutefois souligner qu'il peut être à l'origine d'autres plis, comme ceux qui apparaissent en bord de flan, et provoquer un fort étirement de la tôle, jusqu'à la striction et la rupture.
Blocage avec le serre-flan
Dans un processus d'emboutissage, le flan est généralement positionné sur le serre-flan et bloqué par la matrice. Le serre-flan est un élément rigide qui exerce sur le flan une contre-réaction calibrée et réglable à la poussée de la matrice. Cette étape est déterminante pour contrôler l'écoulement du matériau pendant la course de la matrice : le matériau s'écoule de ses parties les plus externes vers le centre et vers l'espace compris entre la matrice et le poinçon, en prenant la forme pour laquelle le moule a été conçu.
Une pression insuffisante du serre-flan provoque des plis, tandis qu'une pression excessive entraîne des déchirures ou des amincissements incontrôlés de l'épaisseur. Dans ce système, le poinçon a une fonction statique et la tôle est façonnée sur le poinçon lui-même.
Ce système d'emboutissage, qui prévoit un poinçon fixe et une matrice mobile, est le plus utilisé. Il existe toutefois des cas où il peut être plus utile de maintenir la matrice immobile et de faire coulisser le poinçon.
L'emboutissage proprement dit
Le processus commence lorsque la matrice, actionnée par le vérin principal de la presse, descend en poussant le serre-flan vers le bas. Le flan de tôle, bloqué entre la matrice et le serre-flan, s'appuie sur la surface supérieure du poinçon et, à mesure que la course se poursuit, s'écoule dans l'espace entre la matrice et le poinçon pour former la pièce souhaitée. C'est le rayon de matrice qui contraint la tôle à ce brusque changement de direction, de plan à vertical ou incliné, et c'est aussi l'un des principaux paramètres de réglage du processus : un grand rayon facilite l'écoulement du matériau, tandis qu'un petit rayon tend à le freiner.
Il n'est pourtant pas toujours possible de réaliser une pièce emboutie en une seule passe : tout dépend du matériau utilisé et de la géométrie du composant. Dans le cas de pièces étroites et profondes, par exemple, il faut procéder par passes successives, en utilisant des moules différents qui amènent progressivement la pièce à sa forme définitive. Cela tient à l'existence d'une limite du rapport d'emboutissage, déterminée par les caractéristiques mécaniques du matériau, qui ne peut être dépassée en une seule passe.
L'écrouissage complique encore le processus : à chaque passe d'emboutissage, le matériau devient progressivement plus dur, perdant en plasticité, en malléabilité et en aptitude à l'emboutissage. Pour cette raison, il est souvent nécessaire d'effectuer, entre deux passes, un traitement thermique qui rétablisse la structure cristalline d'origine du matériau et, avec elle, ses caractéristiques mécaniques de départ.
Détourage et opérations complémentaires
Une fois formé, le composant est détouré par découpage ou par découpe laser afin d'éliminer les excédents de matière le long des bords et partout où le dessin l'exige. Selon les spécifications demandées, peuvent suivre des opérations de calibrage pour corriger le retour élastique du matériau, ou des opérations complémentaires comme le perçage, le pliage ou les traitements de surface.
Contrôles dimensionnels et contrôles de processus
Chaque lot est soumis à des contrôles dimensionnels et structurels pour vérifier la conformité aux tolérances de conception. Minifaber intègre ces contrôles tout au long du cycle de production, afin de détecter d'éventuels écarts avant que le composant ne passe aux opérations suivantes.
Les matériaux pour l'emboutissage de la tôle
Le choix du matériau conditionne chaque étape du processus qui vient d'être décrit : les paramètres de la presse, la géométrie du moule, la lubrification et le nombre de passes changent sensiblement selon que l'on travaille l'acier inoxydable, l'aluminium, le fer revêtu ou les alliages de cuivre.
- Acier inoxydable, choisi pour sa résistance à la corrosion dans des secteurs comme le médical, les équipements alimentaires et l'électromécanique.
- Aluminium, indiqué lorsque la réduction du poids est une exigence clé, grâce à sa malléabilité.
- Fer et matériaux revêtus, adaptés aux productions industrielles à haut volume où comptent la productivité et la répétabilité.
- Cuivre et laiton, employés pour des composants techniques qui exigent une conductivité électrique ou thermique.
Pour approfondir les caractéristiques de chaque matériau et savoir comment orienter le choix en phase de conception, nous vous conseillons de lire notre guide Emboutissage des métaux : comment ça marche et quand c'est utile ?
Applications industrielles de l'emboutissage de la tôle
Grâce à la variété des matériaux usinables et à la précision que l'on peut obtenir lors de l'estampage, l'emboutissage de la tôle est employé dans de nombreux secteurs industriels.
Dans le secteur médical, l'emboutissage sert à réaliser des composants qui exigent des surfaces lisses et uniformes, capables de conserver dans le temps leurs caractéristiques d'inoxydabilité, des exigences fondamentales pour la compatibilité avec les environnements stériles. Dans les équipements alimentaires, le même besoin de finitions sans aspérités fait de l'acier inoxydable embouti la solution privilégiée pour les composants en contact avec les aliments.
Dans le secteur électromécanique, l'emboutissage permet de produire des composants en cuivre et en laiton lorsque la conductivité électrique est une exigence de conception, ainsi que des composants en aluminium lorsque la maîtrise du poids influe sur les performances globales du système.
Dans l'éclairage professionnel et dans la distribution de gaz et d'énergie, l'emboutissage est appliqué à des composants qui exigent une résistance mécanique associée à un processus évitant soudures et jonctions. Dans ce cas, le cycle de production est plus rapide et plus économique.
Cette polyvalence d'application est la raison pour laquelle Minifaber développe le processus d'emboutissage comme partie intégrante de son offre d'usinage de la tôle, de la conception du moule à la réalisation du composant fini.
Pourquoi choisir Minifaber pour l'emboutissage de la tôle
Minifaber gère en interne l'ensemble du cycle d'emboutissage, de la conception du moule à la réalisation du composant fini, sur une surface de production de 56 000 mètres carrés et avec un effectif important dédié à l'usinage de la tôle. Ce contrôle direct de chaque étape du processus permet d'intervenir rapidement sur les paramètres de presse, les séquences d'usinage et les contrôles qualité, en réduisant les délais de validation par rapport aux filières qui s'appuient sur des fournisseurs externes pour les moules ou les opérations complémentaires.
L'investissement technologique de 5,6 millions d'euros réalisé en 2025 a élargi le parc de machines dédié aux usinages et à la déformation à froid en général, permettant à Minifaber de suivre des commandes allant du prototype à la production en série, tout en maintenant la même qualité dimensionnelle sur des volumes de production différents. Cette flexibilité fait de Minifaber un partenaire adapté aussi bien aux projets à géométries complexes qu'aux cycles de production à haut volume.
Minifaber, partenaire pour l'emboutissage de la tôle
Minifaber conçoit et réalise des composants emboutis en matériaux ferreux, y compris pré-galvanisés et prélaqués, en acier inoxydable, en aluminium, en cuivre, en laiton et en alliages spéciaux, en suivant l'ensemble du cycle de production, de la conception du moule aux contrôles de processus.